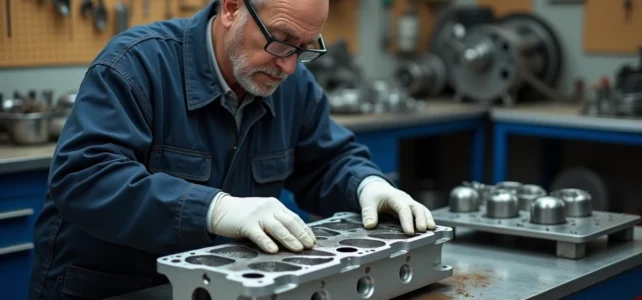
Un moteur qui consomme trop de liquide de refroidissement, une fumée blanche persistante à l’échappement ou une surchauffe répétée : ces signaux pointent souvent vers un problème de culasse. Avant de remplacer cette pièce coûteuse, une intervention d’usinage ciblée permet dans la majorité des cas de restaurer l’étanchéité et les performances du moteur. Comprendre les étapes de cette opération aide à poser les bonnes questions à l’atelier et à éviter les mauvaises surprises.
Contrôle dimensionnel de la culasse : ce qui se joue avant la rectifieuse
La plupart des contenus sur le sujet passent directement au surfaçage. C’est brûler une étape décisive. Avant de retirer le moindre centième de millimètre de métal, il faut savoir exactement où en est la pièce.
Le contrôle classique au réglet et au jeu de cales reste utile pour détecter un voile grossier. Vous posez une règle de précision sur la surface d’appui du joint, puis vous glissez une cale entre la règle et le métal. Si la cale passe, la surface est déformée.
Cette méthode a ses limites. Elle ne mesure qu’une ligne à la fois et ignore les déformations localisées autour des chambres de combustion ou des paliers d’arbre à cames.
Les ateliers qui investissent dans la métrologie 3D par scanner obtiennent une cartographie complète de la culasse : déformation globale, alignement des paliers, hauteur des sièges de soupapes. Ce type de contrôle, courant en production industrielle, se diffuse dans les ateliers de reconditionnement exigeants, surtout sur les moteurs récents à forte compression et forte charge thermique.
Pourquoi est-ce si déterminant pour la performance ? Parce qu’un écart même minime sur la géométrie de la culasse modifie le taux de compression réel, le calage de la distribution et la qualité de l’étanchéité. Mieux vaut documenter l’état initial de la pièce avant toute intervention que de découvrir un problème après remontage.
Les guides qui détaillent la rectification de culasse et réparation rappellent que cette phase de diagnostic conditionne toute la suite du processus.
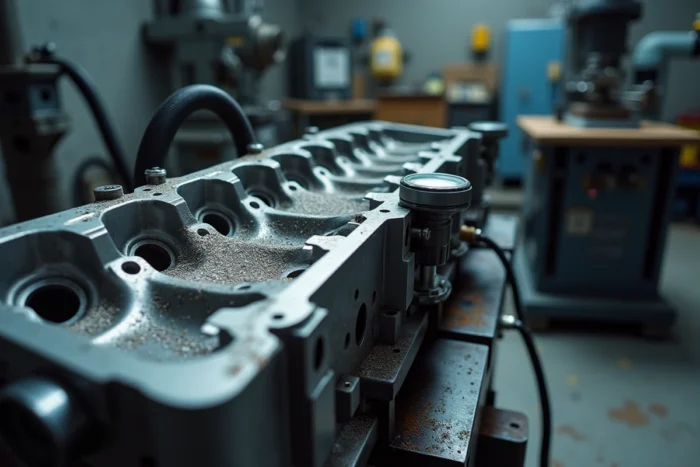
Surfaçage et usinage de la culasse : tolérances et limites à respecter
Le surfaçage proprement dit consiste à passer la face d’appui de la culasse sur une rectifieuse plane équipée d’une meule abrasive. L’objectif est simple en apparence : retrouver une surface parfaitement plane conforme aux spécifications constructeur. En pratique, c’est un exercice de précision où chaque centième compte.
Épaisseur résiduelle de la culasse après usinage
Chaque constructeur définit une épaisseur minimale sous laquelle la culasse ne doit plus être rectifiée. Enlever trop de matière provoque plusieurs problèmes en chaîne :
- Le taux de compression augmente de façon incontrôlée, ce qui favorise le cliquetis et peut endommager les pistons sur les moteurs à essence.
- Le calage de la distribution se décale parce que l’arbre à cames se rapproche du vilebrequin. Sur un moteur à courroie, quelques dixièmes de millimètre en trop imposent un recalage ou le remplacement du galet tendeur.
- Le joint de culasse neuf ne travaille plus dans les conditions prévues, ce qui compromet l’étanchéité à moyen terme.
Avant de lancer l’usinage, un rectifieur sérieux mesure l’épaisseur de la culasse et la compare à la cote minimale indiquée par le constructeur. Si la pièce est déjà proche de la limite, mieux vaut la remplacer que la rectifier.
Qualité de la finition de surface
La planéité ne suffit pas. La rugosité de la surface usinée doit correspondre au type de joint utilisé. Un joint multicouche acier (MLS), aujourd’hui dominant, exige une finition très lisse, plus exigeante que les anciens joints composites. Un état de surface inadapté au joint provoque des fuites prématurées, même si la planéité est conforme.
Réparation de culasse : sièges de soupapes, guides et fissures
Rectifier la surface d’appui ne règle qu’une partie du problème. Une culasse déposée après une surchauffe présente souvent d’autres dégâts qu’il faut traiter dans la même intervention.
Les sièges de soupapes s’usent avec le temps et les cycles thermiques. Un siège marqué empêche la soupape de fermer correctement, ce qui crée une fuite de compression. L’usinage des sièges (fraisage aux angles spécifiés par le constructeur) restaure le contact étanche entre la soupape et son logement.
Les guides de soupapes méritent aussi un examen attentif. Un jeu excessif entre la queue de soupape et son guide laisse passer de l’huile dans la chambre de combustion, source de fumée bleue à l’échappement et d’encrassement. Le remplacement des guides usés fait partie du reconditionnement standard.
Vous avez déjà remarqué des traces verdâtres entre deux chambres de combustion sur une culasse déposée ? C’est le signe d’une fissure qui laissait passer du liquide de refroidissement. La détection se fait par ressuage (liquide pénétrant coloré) ou par test sous pression. Une fissure non détectée rend la rectification inutile, car l’étanchéité sera perdue malgré une surface plane.
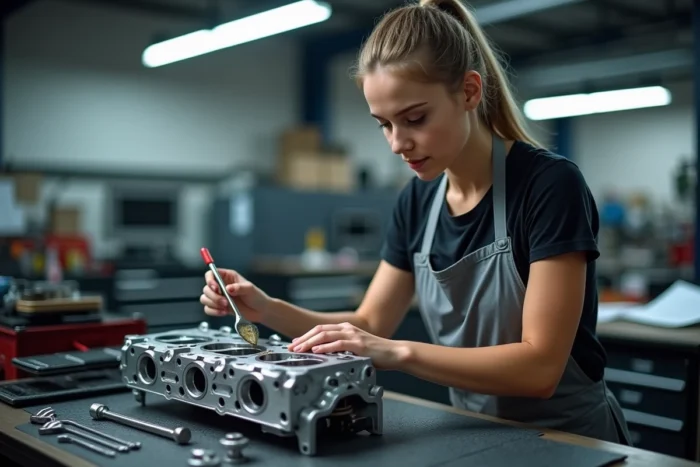
Remontage après rectification : les erreurs qui ruinent le travail
Une culasse parfaitement usinée peut tout de même poser problème si le remontage est bâclé. Deux points méritent une attention particulière.
Le serrage des vis de culasse selon l’ordre et le couple prescrits n’est pas négociable. Un serrage irrégulier déforme la culasse neuve ou fraîchement rectifiée, ce qui annule le bénéfice de l’usinage. La plupart des constructeurs imposent un serrage angulaire en plusieurs passes, avec des vis à usage unique qu’il ne faut pas réutiliser.
Le choix du joint de culasse mérite aussi réflexion. Après rectification, l’épaisseur de la culasse a diminué. Certains fabricants proposent des joints de différentes épaisseurs pour compenser l’enlèvement de matière et maintenir le taux de compression d’origine. Vérifier la compatibilité entre l’épaisseur résiduelle de la culasse et le joint sélectionné évite de créer un nouveau déséquilibre.
Dernier point souvent négligé : après remontage, la courroie ou la chaîne de distribution doit être recalée. Le rapprochement de la culasse vers le bloc modifie la tension et le calage. Un contrôle de la distribution après l’intervention protège contre un décalage qui pourrait endommager les soupapes ou réduire les performances du moteur.
La rectification de culasse reste l’une des réparations moteur les plus efficaces quand elle est menée dans les règles. Le vrai risque n’est pas l’opération elle-même, mais un diagnostic incomplet avant ou un remontage approximatif après. Un atelier qui contrôle la géométrie complète de la pièce, respecte les cotes constructeur et soigne le remontage offre les meilleures garanties de longévité pour le moteur.