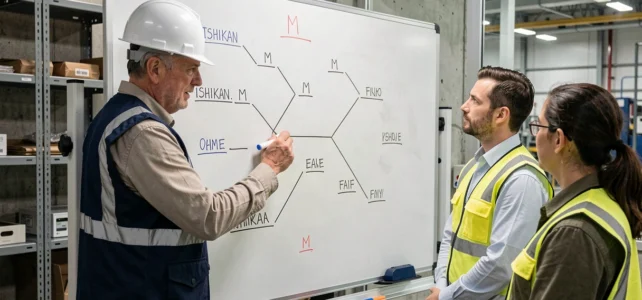
La méthode des 5M structure l’analyse des causes d’un problème industriel autour de cinq catégories : Main-d’œuvre, Matière, Matériel, Méthode et Milieu. Utilisée depuis les années 1960, elle reste l’un des outils les plus mobilisés en gestion de la qualité. La question qui se pose aujourd’hui n’est plus de savoir si elle fonctionne, mais dans quelles conditions elle produit des résultats durables, et quand elle montre ses limites.
5M contre 6M : ce que le passage à six catégories change dans l’analyse
Plusieurs référentiels industriels récents considèrent désormais les 6M comme le standard en fabrication. La sixième catégorie, souvent nommée « Mesure », intègre les instruments de contrôle, la fiabilité métrologique et les biais de collecte de données. Son absence dans le modèle classique à cinq branches crée un angle mort lorsqu’un défaut provient non pas du produit lui-même, mais de la façon dont on le mesure.
| Critère | Modèle 5M | Modèle 6M |
|---|---|---|
| Catégories d’analyse | Main-d’œuvre, Matière, Matériel, Méthode, Milieu | Les 5M + Mesure |
| Couverture métrologique | Absente ou diluée dans Matériel | Catégorie dédiée aux capteurs, instruments, étalonnages |
| Secteurs d’usage principal | Agroalimentaire (HACCP), services, santé | Fabrication industrielle, automobile, électronique |
| Risque d’angle mort | Biais de mesure non identifié | Complexité accrue du diagramme |
Quand un défaut dimensionnel revient malgré des actions correctives sur le Matériel et la Méthode, le problème se situe parfois dans un capteur mal étalonné ou un protocole de mesure inadapté. Ajouter la branche Mesure évite de traiter un symptôme métrologique comme un défaut produit.
Pour les équipes qui travaillent déjà avec la méthode des 5m qualité dans sa forme classique, le passage aux 6M ne demande pas de refonte complète. Il suffit d’isoler systématiquement les causes liées à la mesure au lieu de les ranger par défaut dans Matériel.
Diagramme d’Ishikawa et validation par les données : le piège du brainstorming sans preuve
Le diagramme en arêtes de poisson reste un outil visuel puissant pour générer des hypothèses en groupe. Plusieurs guides industriels publiés entre 2024 et 2026 pointent un usage qui en réduit la portée : s’arrêter au fishbone sans confronter les hypothèses aux données réelles du procédé.
Le scénario se répète dans beaucoup d’entreprises. Un atelier de brainstorming produit un diagramme d’Ishikawa riche, avec des dizaines de causes potentielles réparties sur les cinq branches. L’équipe sélectionne les causes qui paraissent les plus probables, lance des actions correctives, et constate quelques semaines plus tard que le défaut persiste.
Du générateur d’hypothèses à l’analyse factuelle
Le diagramme d’Ishikawa devrait fonctionner comme un générateur d’hypothèses à valider, pas comme un outil de conclusion. Chaque cause identifiée sur une branche appelle une vérification par des données : logs machines, cartes de contrôle statistique (SPC), historiques de maintenance, enregistrements de température ou d’humidité.
- Une hypothèse « Main-d’œuvre » (opérateur insuffisamment formé) se vérifie en croisant le taux de défaut par équipe et par poste sur plusieurs semaines
- Une hypothèse « Milieu » (température de l’atelier trop variable) se confirme ou s’invalide avec les relevés de capteurs IoT ou les données du système MES
- Une hypothèse « Matière » (lot de matière première non conforme) se teste en comparant les certificats fournisseur aux résultats des contrôles réception
Cette articulation entre le diagramme cause-effet et la collecte de données transforme un exercice de groupe en processus d’amélioration mesurable. Sans données, le fishbone produit des plans d’action fondés sur des intuitions collectives.
Erreurs fréquentes dans l’analyse des causes avec les 5M
La plupart des articles sur la méthode des 5M décrivent les cinq catégories et proposent un mode d’emploi pas à pas. Ils abordent moins les erreurs récurrentes qui neutralisent l’efficacité de l’outil en contexte réel.
Confondre cause et conséquence sur le diagramme
Placer « taux de rebut élevé » sur une branche du diagramme d’Ishikawa revient à inscrire une conséquence parmi les causes. L’erreur paraît évidente formulée ainsi, mais elle apparaît souvent sous des formes moins visibles : « qualité insuffisante des pièces » sur la branche Matière, par exemple, décrit un effet, pas une cause exploitable. Chaque item inscrit sur une branche doit pouvoir faire l’objet d’une action corrective directe.
Surcharger une branche, en négliger une autre
Les équipes ont tendance à concentrer les causes sur les branches qu’elles connaissent le mieux. Dans un atelier de production, la branche Matériel accumule les hypothèses tandis que la branche Méthode reste quasi vide. Ce déséquilibre reflète un biais d’expertise, pas la réalité du problème.
Un facilitateur efficace impose un temps de réflexion minimum par branche avant de passer à la suivante. Cela force l’équipe à explorer des catégories qu’elle aurait spontanément négligées, notamment le Milieu (conditions environnementales, organisation spatiale) et la Main-d’œuvre (compétences, communication entre postes).
Intégrer les 5M dans une démarche qualité durable
Utiliser le diagramme d’Ishikawa de manière ponctuelle après un incident ne suffit pas à réduire durablement les non-conformités. L’outil prend toute sa valeur quand il s’inscrit dans un cycle d’amélioration continue, couplé à d’autres méthodes d’analyse.
Associer les 5M aux 5 Pourquoi permet de descendre de la cause primaire (identifiée sur une branche) vers la cause racine. Une cause « Matériel : machine mal réglée » appelle un premier pourquoi (réglage non vérifié en début de poste), puis un second (check-list absente), puis un troisième (procédure jamais formalisée). Le diagramme localise la zone, les 5 Pourquoi creusent jusqu’à la cause racine.
Les entreprises qui connectent leur diagramme d’Ishikawa à un système de collecte numérique (MES, capteurs IoT, logiciel QHSE) gagnent en rapidité de validation. Au lieu d’attendre la prochaine occurrence du défaut pour vérifier une hypothèse, elles interrogent directement les données historiques du processus.
La méthode des 5M ne produit pas de résultats par sa structure graphique seule. Sa valeur dépend de la rigueur avec laquelle chaque hypothèse est formulée, vérifiée et suivie d’une action mesurable. Un diagramme bien construit mais non exploité reste un exercice de groupe sans effet sur le taux de défaut.