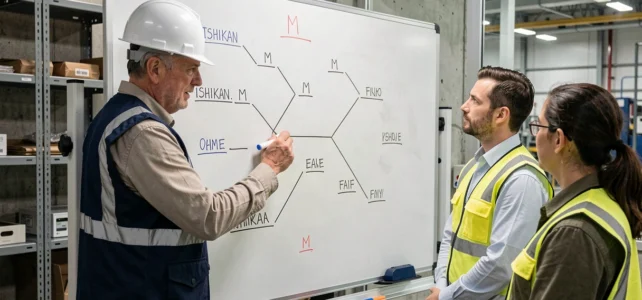
El método de los 5M estructura el análisis de las causas de un problema industrial en torno a cinco categorías: Mano de obra, Materia, Material, Método y Medio. Utilizado desde los años 1960, sigue siendo una de las herramientas más empleadas en la gestión de la calidad. La cuestión que se plantea hoy no es si funciona, sino en qué condiciones produce resultados duraderos y cuándo muestra sus límites.
5M contra 6M: lo que el paso a seis categorías cambia en el análisis
Varios marcos industriales recientes consideran ahora los 6M como el estándar en fabricación. La sexta categoría, a menudo llamada “Medida”, integra los instrumentos de control, la fiabilidad metrológica y los sesgos de recolección de datos. Su ausencia en el modelo clásico de cinco ramas crea un punto ciego cuando un defecto proviene no del producto en sí, sino de la forma en que se mide.
| Criterio | Modelo 5M | Modelo 6M |
|---|---|---|
| Categorías de análisis | Mano de obra, Materia, Material, Método, Medio | Los 5M + Medida |
| Cobertura metrológica | Ausente o diluido en Material | Categoría dedicada a sensores, instrumentos, calibraciones |
| Sectores de uso principal | Agroalimentario (HACCP), servicios, salud | Fabricación industrial, automotriz, electrónica |
| Riesgo de punto ciego | Sesgo de medida no identificado | Complejidad aumentada del diagrama |
Cuando un defecto dimensional persiste a pesar de acciones correctivas en el Material y el Método, el problema a veces radica en un sensor mal calibrado o un protocolo de medida inadecuado. Agregar la rama Medida evita tratar un síntoma metrológico como un defecto del producto.
Para los equipos que ya trabajan con el método de los 5M de calidad en su forma clásica, el paso a los 6M no requiere una reestructuración completa. Basta con aislar sistemáticamente las causas relacionadas con la medida en lugar de clasificarlas como defectos en Material.
Diagrama de Ishikawa y validación por datos: la trampa del brainstorming sin evidencia
El diagrama de espina de pescado sigue siendo una herramienta visual poderosa para generar hipótesis en grupo. Varios guías industriales publicadas entre 2024 y 2026 señalan un uso que reduce su alcance: detenerse en el fishbone sin confrontar las hipótesis con los datos reales del proceso.
El escenario se repite en muchas empresas. Un taller de brainstorming produce un diagrama de Ishikawa rico, con decenas de causas potenciales distribuidas en las cinco ramas. El equipo selecciona las causas que parecen más probables, lanza acciones correctivas y constata unas semanas después que el defecto persiste.
Del generador de hipótesis al análisis fáctico
El diagrama de Ishikawa debería funcionar como un generador de hipótesis a validar, no como una herramienta de conclusión. Cada causa identificada en una rama requiere una verificación mediante datos: registros de máquinas, gráficos de control estadístico (SPC), historiales de mantenimiento, registros de temperatura o humedad.
- Una hipótesis “Mano de obra” (operador insuficientemente capacitado) se verifica cruzando la tasa de defectos por equipo y por puesto durante varias semanas
- Una hipótesis “Medio” (temperatura del taller demasiado variable) se confirma o invalida con las lecturas de sensores IoT o los datos del sistema MES
- Una hipótesis “Materia” (lote de materia prima no conforme) se prueba comparando los certificados del proveedor con los resultados de los controles de recepción
Esta articulación entre el diagrama causa-efecto y la recolección de datos transforma un ejercicio de grupo en un proceso de mejora medible. Sin datos, el fishbone produce planes de acción basados en intuiciones colectivas.
Errores frecuentes en el análisis de causas con los 5M
La mayoría de los artículos sobre el método de los 5M describen las cinco categorías y proponen un manual paso a paso. Abordan menos los errores recurrentes que neutralizan la eficacia de la herramienta en un contexto real.
Confundir causa y consecuencia en el diagrama
Colocar “tasa de desperdicio alta” en una rama del diagrama de Ishikawa equivale a inscribir una consecuencia entre las causas. El error parece evidente formulado así, pero a menudo aparece bajo formas menos visibles: “calidad insuficiente de las piezas” en la rama Materia, por ejemplo, describe un efecto, no una causa explotable. Cada ítem inscrito en una rama debe poder ser objeto de una acción correctiva directa.
Sobrecargar una rama, descuidar otra
Los equipos tienden a concentrar las causas en las ramas que conocen mejor. En un taller de producción, la rama Material acumula las hipótesis mientras que la rama Método permanece casi vacía. Este desequilibrio refleja un sesgo de experiencia, no la realidad del problema.
Un facilitador eficaz impone un tiempo de reflexión mínimo por rama antes de pasar a la siguiente. Esto obliga al equipo a explorar categorías que habría descuidado espontáneamente, especialmente el Medio (condiciones ambientales, organización espacial) y la Mano de obra (competencias, comunicación entre puestos).
Integrar los 5M en un enfoque de calidad sostenible
Utilizar el diagrama de Ishikawa de manera puntual después de un incidente no es suficiente para reducir de forma duradera las no conformidades. La herramienta cobra todo su valor cuando se inscribe en un ciclo de mejora continua, combinada con otros métodos de análisis.
Asociar los 5M a los 5 Porqués permite descender de la causa primaria (identificada en una rama) hacia la causa raíz. Una causa “Material: máquina mal ajustada” llama a un primer porqué (ajuste no verificado al inicio del turno), luego a un segundo (check-list ausente), y luego a un tercero (procedimiento nunca formalizado). El diagrama localiza la zona, los 5 Porqués profundizan hasta la causa raíz.
Las empresas que conectan su diagrama de Ishikawa a un sistema de recolección digital (MES, sensores IoT, software QHSE) ganan en rapidez de validación. En lugar de esperar la próxima ocurrencia del defecto para verificar una hipótesis, interrogan directamente los datos históricos del proceso.
El método de los 5M no produce resultados solo por su estructura gráfica. Su valor depende de la rigurosidad con la que cada hipótesis sea formulada, verificada y seguida de una acción medible. Un diagrama bien construido pero no explotado sigue siendo un ejercicio de grupo sin efecto en la tasa de defectos.