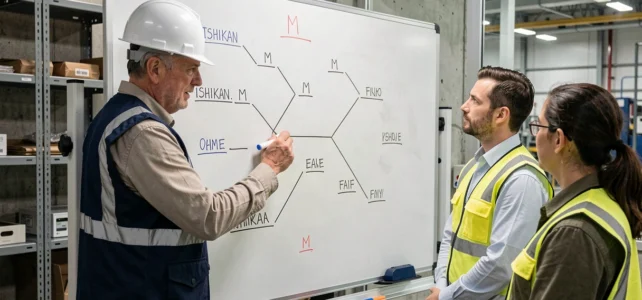
A metodologia dos 5M estrutura a análise das causas de um problema industrial em torno de cinco categorias: Mão de obra, Matéria, Material, Método e Meio. Utilizada desde os anos 1960, continua a ser uma das ferramentas mais mobilizadas na gestão da qualidade. A questão que se coloca hoje não é mais saber se ela funciona, mas em quais condições ela produz resultados duradouros e quando ela mostra suas limitações.
5M contra 6M: o que a mudança para seis categorias altera na análise
Vários referenciais industriais recentes consideram agora os 6M como o padrão na fabricação. A sexta categoria, frequentemente chamada de “Medida”, integra os instrumentos de controle, a confiabilidade metrológica e os vieses de coleta de dados. Sua ausência no modelo clássico de cinco ramos cria um ponto cego quando um defeito não provém do produto em si, mas da forma como ele é medido.
| Critério | Modelo 5M | Modelo 6M |
|---|---|---|
| Categorias de análise | Mão de obra, Matéria, Material, Método, Meio | Os 5M + Medida |
| Cobertura metrológica | Ausente ou diluída em Material | Categoria dedicada a sensores, instrumentos, calibrações |
| Setores de uso principal | Agroalimentar (HACCP), serviços, saúde | Fabricação industrial, automotiva, eletrônica |
| Risco de ponto cego | Vieses de medição não identificados | Complexidade aumentada do diagrama |
Quando um defeito dimensional persiste apesar de ações corretivas no Material e no Método, o problema às vezes reside em um sensor mal calibrado ou em um protocolo de medição inadequado. Adicionar o ramo Medida evita tratar um sintoma metrológico como um defeito do produto.
Para as equipes que já trabalham com a metodologia dos 5M de qualidade em sua forma clássica, a transição para os 6M não requer uma reformulação completa. Basta isolar sistematicamente as causas relacionadas à medição em vez de agrupá-las por defeito em Material.
Diagrama de Ishikawa e validação por dados: a armadilha do brainstorming sem evidências
O diagrama em espinha de peixe continua a ser uma ferramenta visual poderosa para gerar hipóteses em grupo. Vários guias industriais publicados entre 2024 e 2026 apontam um uso que reduz seu alcance: parar no fishbone sem confrontar as hipóteses com os dados reais do processo.
O cenário se repete em muitas empresas. Um workshop de brainstorming produz um diagrama de Ishikawa rico, com dezenas de causas potenciais distribuídas pelos cinco ramos. A equipe seleciona as causas que parecem mais prováveis, lança ações corretivas e constata algumas semanas depois que o defeito persiste.
Do gerador de hipóteses à análise factual
O diagrama de Ishikawa deve funcionar como um gerador de hipóteses a serem validadas, não como uma ferramenta de conclusão. Cada causa identificada em um ramo requer uma verificação por dados: logs de máquinas, gráficos de controle estatístico (SPC), históricos de manutenção, registros de temperatura ou umidade.
- Uma hipótese “Mão de obra” (operador insuficientemente treinado) é verificada cruzando a taxa de defeitos por equipe e por posto ao longo de várias semanas
- Uma hipótese “Meio” (temperatura da oficina muito variável) é confirmada ou invalidada com as leituras de sensores IoT ou os dados do sistema MES
- Uma hipótese “Matéria” (lote de matéria-prima não conforme) é testada comparando os certificados do fornecedor com os resultados dos controles de recebimento
Essa articulação entre o diagrama causa-efeito e a coleta de dados transforma um exercício de grupo em um processo de melhoria mensurável. Sem dados, o fishbone produz planos de ação baseados em intuições coletivas.
Erros frequentes na análise das causas com os 5M
A maioria dos artigos sobre a metodologia dos 5M descreve as cinco categorias e propõe um modo de uso passo a passo. Eles abordam menos os erros recorrentes que neutralizam a eficácia da ferramenta em um contexto real.
Confundir causa e consequência no diagrama
Colocar “taxa de rejeição alta” em um ramo do diagrama de Ishikawa equivale a inscrever uma consequência entre as causas. O erro parece óbvio formulado assim, mas muitas vezes aparece sob formas menos visíveis: “qualidade insuficiente das peças” no ramo Matéria, por exemplo, descreve um efeito, não uma causa explorável. Cada item inscrito em um ramo deve poder ser objeto de uma ação corretiva direta.
Sobrecarga de um ramo, negligência de outro
As equipes tendem a concentrar as causas nos ramos que conhecem melhor. Em um ateliê de produção, o ramo Material acumula as hipóteses enquanto o ramo Método permanece quase vazio. Esse desequilíbrio reflete um viés de especialização, não a realidade do problema.
Um facilitador eficaz impõe um tempo mínimo de reflexão por ramo antes de passar para o seguinte. Isso força a equipe a explorar categorias que ela teria negligenciado espontaneamente, especialmente o Meio (condições ambientais, organização espacial) e a Mão de obra (competências, comunicação entre postos).
Integrar os 5M em uma abordagem de qualidade sustentável
Usar o diagrama de Ishikawa de forma pontual após um incidente não é suficiente para reduzir duradouramente as não-conformidades. A ferramenta ganha todo seu valor quando se insere em um ciclo de melhoria contínua, combinada com outras metodologias de análise.
Associar os 5M aos 5 Porquês permite descer da causa primária (identificada em um ramo) até a causa raiz. Uma causa “Material: máquina mal ajustada” leva a um primeiro porquê (ajuste não verificado no início do turno), depois a um segundo (check-list ausente), e então a um terceiro (procedimento nunca formalizado). O diagrama localiza a área, os 5 Porquês aprofundam até a causa raiz.
As empresas que conectam seu diagrama de Ishikawa a um sistema de coleta digital (MES, sensores IoT, software QHSE) ganham em rapidez de validação. Em vez de esperar a próxima ocorrência do defeito para verificar uma hipótese, elas interrogam diretamente os dados históricos do processo.
A metodologia dos 5M não produz resultados apenas por sua estrutura gráfica. Seu valor depende da rigorosidade com que cada hipótese é formulada, verificada e seguida de uma ação mensurável. Um diagrama bem construído, mas não explorado, permanece um exercício de grupo sem efeito na taxa de defeitos.