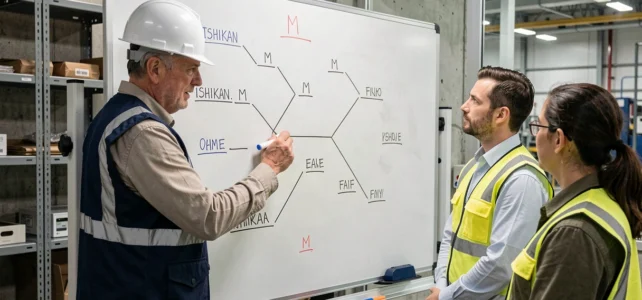
De 5M-methode structureert de analyse van de oorzaken van een industrieel probleem rond vijf categorieën: Arbeid, Materiaal, Materieel, Methode en Milieu. Sinds de jaren 1960 gebruikt, blijft het een van de meest toegepaste hulpmiddelen in kwaliteitsbeheer. De vraag die zich vandaag de dag stelt, is niet meer of het werkt, maar onder welke voorwaarden het duurzame resultaten oplevert en wanneer het zijn grenzen toont.
5M versus 6M: wat de overstap naar zes categorieën verandert in de analyse
Verschillende recente industriële referentiekaders beschouwen nu de 6M als de standaard in de productie. De zesde categorie, vaak “Meten” genoemd, omvat de controle-instrumenten, de meetbetrouwbaarheid en de bias in gegevensverzameling. Het ontbreken ervan in het klassieke model met vijf takken creëert een blinde vlek wanneer een defect niet voortkomt uit het product zelf, maar uit de manier waarop het wordt gemeten.
| Criteria | 5M-model | 6M-model |
|---|---|---|
| Analysecategorieën | Arbeid, Materiaal, Materieel, Methode, Milieu | De 5M + Meten |
| Metrologische dekking | Afwezig of verdund in Materieel | Toegewijde categorie voor sensoren, instrumenten, kalibraties |
| Hoofdzakelijke gebruikssectoren | Voedingsmiddelen (HACCP), diensten, gezondheid | Industriële productie, auto-industrie, elektronica |
| Risico op blinde vlek | Niet geïdentificeerde meetbias | Toegenomen complexiteit van het diagram |
Wanneer een dimensionaal defect terugkomt ondanks corrigerende acties op Materieel en Methode, ligt het probleem soms in een slecht gekalibreerde sensor of een ongeschikt meetprotocol. Het toevoegen van de tak Meten voorkomt dat een metrologisch symptoom als een productdefect wordt behandeld.
Voor teams die al werken met de 5M kwaliteitsmethode in zijn klassieke vorm, vereist de overstap naar 6M geen volledige herziening. Het is voldoende om systematisch de oorzaken die verband houden met meten te isoleren in plaats van ze als defecten onder Materieel te rangschikken.
Ishikawa-diagram en validatie door gegevens: de valkuil van brainstorming zonder bewijs
Het visgraatdiagram blijft een krachtig visueel hulpmiddel om hypothesen in groepsverband te genereren. Verschillende industriële gidsen gepubliceerd tussen 2024 en 2026 wijzen op een gebruik dat de reikwijdte ervan vermindert: stoppen bij het fishbone zonder de hypothesen te confronteren met de werkelijke gegevens van het proces.
Het scenario herhaalt zich in veel bedrijven. Een brainstormsessie produceert een rijk Ishikawa-diagram, met tientallen potentiële oorzaken verdeeld over de vijf takken. Het team selecteert de oorzaken die het meest waarschijnlijk lijken, start corrigerende acties en constateert enkele weken later dat het defect aanhoudt.
Van hypothese-generator naar feitelijke analyse
Het Ishikawa-diagram zou moeten functioneren als een hypothese-generator om te valideren, niet als een conclusietool. Elke oorzaak die op een tak is geïdentificeerd, vraagt om verificatie door gegevens: machine-logboeken, statistische procescontrole (SPC) kaarten, onderhoudshistorieken, temperatuur- of vochtigheidsregistraties.
- Een hypothese “Arbeid” (onvoldoende opgeleide operator) wordt geverifieerd door het defectpercentage per team en per functie over meerdere weken te kruisen
- Een hypothese “Milieu” (te variabele temperatuur in de werkplaats) wordt bevestigd of ontkracht met de gegevens van IoT-sensoren of de gegevens van het MES-systeem
- Een hypothese “Materiaal” (niet-conform partij grondstof) wordt getest door de leverancierscertificaten te vergelijken met de resultaten van de ontvangstcontroles
Deze koppeling tussen het oorzaak-gevolgdiagram en de gegevensverzameling transformeert een groepsoefening in een meetbaar verbeterproces. Zonder gegevens produceert het fishbone actieplannen op basis van collectieve intuïties.
Veelvoorkomende fouten in de oorzaak-analyse met de 5M
De meeste artikelen over de 5M-methode beschrijven de vijf categorieën en bieden een stapsgewijze handleiding. Ze behandelen minder de terugkerende fouten die de effectiviteit van het hulpmiddel in de praktijk neutraliseren.
Oorzaak en gevolg verwarren op het diagram
Het plaatsen van “hoog afvalpercentage” op een tak van het Ishikawa-diagram komt neer op het inschrijven van een gevolg onder de oorzaken. De fout lijkt voor de hand liggend wanneer zo geformuleerd, maar verschijnt vaak in minder zichtbare vormen: “onvoldoende kwaliteit van de onderdelen” op de tak Materiaal beschrijft bijvoorbeeld een effect, geen exploiteerbare oorzaak. Elk item dat op een tak is ingeschreven, moet het onderwerp kunnen zijn van een directe corrigerende actie.
Een tak overbelasten, een andere verwaarlozen
Teams hebben de neiging om de oorzaken te concentreren op de takken die ze het beste kennen. In een productieatelier accumuleert de tak Materieel de hypothesen terwijl de tak Methode bijna leeg blijft. Dit onevenwicht weerspiegelt een expertise-bias, niet de realiteit van het probleem.
Een effectieve facilitator legt een minimumtijd van reflectie per tak op voordat naar de volgende wordt overgestapt. Dit dwingt het team om categorieën te verkennen die het spontaan zou hebben verwaarloosd, met name het Milieu (omgevingsomstandigheden, ruimtelijke organisatie) en de Arbeid (vaardigheden, communicatie tussen functies).
De 5M integreren in een duurzame kwaliteitsaanpak
Het gebruik van het Ishikawa-diagram op sporadische basis na een incident is niet voldoende om niet-conformiteiten duurzaam te verminderen. Het hulpmiddel komt volledig tot zijn recht wanneer het deel uitmaakt van een cyclus van continue verbetering, gekoppeld aan andere analysemethoden.
Het combineren van de 5M met de 5 Waarom maakt het mogelijk om van de primaire oorzaak (geïdentificeerd op een tak) naar de wortel oorzaak te gaan. Een oorzaak “Materieel: slecht afgestelde machine” roept een eerste waarom op (afstelling niet gecontroleerd aan het begin van de functie), dan een tweede (checklist ontbreekt), en dan een derde (procedure nooit geformaliseerd). Het diagram lokaliseert de zone, de 5 Waarom graven tot de wortel oorzaak.
Bedrijven die hun Ishikawa-diagram verbinden met een digitaal verzamelingssysteem (MES, IoT-sensoren, QHSE-software) winnen aan validatiesnelheid. In plaats van te wachten op de volgende keer dat het defect zich voordoet om een hypothese te verifiëren, ondervragen ze direct de historische gegevens van het proces.
De 5M-methode levert geen resultaten op basis van alleen de grafische structuur. De waarde ervan hangt af van de nauwkeurigheid waarmee elke hypothese wordt geformuleerd, geverifieerd en gevolgd door een meetbare actie. Een goed opgebouwd maar niet benut diagram blijft een groepsoefening zonder effect op het defectpercentage.