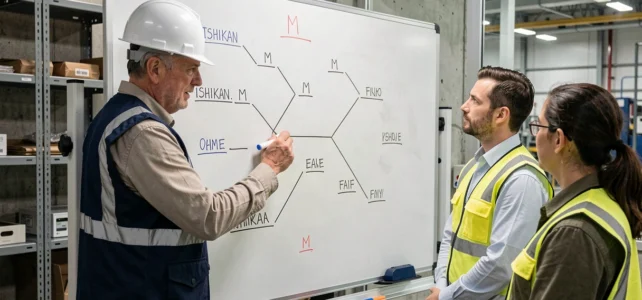
Il metodo dei 5M struttura l’analisi delle cause di un problema industriale attorno a cinque categorie: Manodopera, Materia, Materiale, Metodo e Ambiente. Utilizzato fin dagli anni ’60, rimane uno degli strumenti più impiegati nella gestione della qualità. La domanda che si pone oggi non è più se funzioni, ma in quali condizioni produca risultati duraturi e quando mostri i suoi limiti.
5M contro 6M: cosa cambia nel passaggio a sei categorie nell’analisi
Numerosi riferimenti industriali recenti considerano ormai i 6M come lo standard nella produzione. La sesta categoria, spesso chiamata “Misura”, integra gli strumenti di controllo, l’affidabilità metrologica e i bias nella raccolta dei dati. La sua assenza nel modello classico a cinque rami crea un’area cieca quando un difetto proviene non dal prodotto stesso, ma dal modo in cui viene misurato.
| Critero | Modello 5M | Modello 6M |
|---|---|---|
| Categorie di analisi | Manodopera, Materia, Materiale, Metodo, Ambiente | I 5M + Misura |
| Copertura metrologica | Assente o diluita in Materiale | Categoria dedicata a sensori, strumenti, tarature |
| Settori di uso principale | Agroalimentare (HACCP), servizi, salute | Produzione industriale, automobilistica, elettronica |
| Rischio di area cieca | Bias di misura non identificato | Complesso aumento del diagramma |
Quando un difetto dimensionale si ripresenta nonostante azioni correttive su Materiale e Metodo, il problema si trova talvolta in un sensore mal tarato o in un protocollo di misura inadeguato. Aggiungere il ramo Misura evita di trattare un sintomo metrologico come un difetto di prodotto.
Per i team che lavorano già con il metodo dei 5M qualità nella sua forma classica, il passaggio ai 6M non richiede una revisione completa. È sufficiente isolare sistematicamente le cause legate alla misura invece di classificarle per difetto in Materiale.
Diagramma di Ishikawa e validazione tramite dati: il tranello del brainstorming senza prove
Il diagramma a lisca di pesce rimane uno strumento visivo potente per generare ipotesi in gruppo. Diversi guide industriali pubblicate tra il 2024 e il 2026 evidenziano un uso che ne riduce l’efficacia: fermarsi al fishbone senza confrontare le ipotesi con i dati reali del processo.
Lo scenario si ripete in molte aziende. Un workshop di brainstorming produce un diagramma di Ishikawa ricco, con decine di cause potenziali distribuite sui cinque rami. Il team seleziona le cause che sembrano più probabili, avvia azioni correttive e si rende conto alcune settimane dopo che il difetto persiste.
Dal generatore di ipotesi all’analisi fattuale
Il diagramma di Ishikawa dovrebbe funzionare come un generatore di ipotesi da convalidare, non come uno strumento di conclusione. Ogni causa identificata su un ramo richiede una verifica tramite dati: log delle macchine, carte di controllo statistico (SPC), storici di manutenzione, registrazioni di temperatura o umidità.
- Un’ipotesi “Manodopera” (operatore insufficientemente formato) si verifica incrociando il tasso di difetto per team e per posto su più settimane
- Un’ipotesi “Ambiente” (temperatura dell’atelier troppo variabile) si conferma o si invalida con le rilevazioni dei sensori IoT o i dati del sistema MES
- Un’ipotesi “Materia” (lotto di materia prima non conforme) si testa confrontando i certificati fornitori con i risultati dei controlli di ricezione
Questa articolazione tra il diagramma causa-effetto e la raccolta di dati trasforma un esercizio di gruppo in un processo di miglioramento misurabile. Senze dati, il fishbone produce piani d’azione basati su intuizioni collettive.
Errori frequenti nell’analisi delle cause con i 5M
La maggior parte degli articoli sul metodo dei 5M descrive le cinque categorie e propone un manuale passo-passo. Affrontano meno gli errori ricorrenti che neutralizzano l’efficacia dello strumento in contesti reali.
Confondere causa e conseguenza nel diagramma
Posizionare “tasso di scarto elevato” su un ramo del diagramma di Ishikawa equivale a iscrivere una conseguenza tra le cause. L’errore appare evidente formulato in questo modo, ma spesso si presenta sotto forme meno visibili: “qualità insufficiente dei pezzi” sul ramo Materia, per esempio, descrive un effetto, non una causa sfruttabile. Ogni voce iscritta su un ramo deve poter essere oggetto di un’azione correttiva diretta.
Sovraccaricare un ramo, trascurarne un altro
I team tendono a concentrare le cause sui rami che conoscono meglio. In un atelier di produzione, il ramo Materiale accumula le ipotesi mentre il ramo Metodo rimane quasi vuoto. Questo squilibrio riflette un bias di expertise, non la realtà del problema.
Un facilitatore efficace impone un tempo di riflessione minimo per ramo prima di passare al successivo. Questo costringe il team a esplorare categorie che avrebbe spontaneamente trascurato, in particolare l’Ambiente (condizioni ambientali, organizzazione spaziale) e la Manodopera (competenze, comunicazione tra posti).
Integrare i 5M in un approccio qualità sostenibile
Utilizzare il diagramma di Ishikawa in modo occasionale dopo un incidente non è sufficiente per ridurre in modo duraturo le non conformità. Lo strumento acquista tutto il suo valore quando è inserito in un ciclo di miglioramento continuo, abbinato ad altri metodi di analisi.
Associare i 5M ai 5 Perché permette di scendere dalla causa primaria (identificata su un ramo) verso la causa radice. Una causa “Materiale: macchina mal regolata” richiede un primo perché (regolazione non verificata all’inizio del turno), poi un secondo (check-list assente), poi un terzo (procedura mai formalizzata). Il diagramma localizza l’area, i 5 Perché scavano fino alla causa radice.
Le aziende che collegano il loro diagramma di Ishikawa a un sistema di raccolta digitale (MES, sensori IoT, software QHSE) guadagnano in rapidità di validazione. Invece di aspettare la prossima occorrenza del difetto per verificare un’ipotesi, interrogano direttamente i dati storici del processo.
Il metodo dei 5M non produce risultati solo per la sua struttura grafica. Il suo valore dipende dalla rigorosità con cui ogni ipotesi è formulata, verificata e seguita da un’azione misurabile. Un diagramma ben costruito ma non sfruttato rimane un esercizio di gruppo senza effetto sul tasso di difetto.