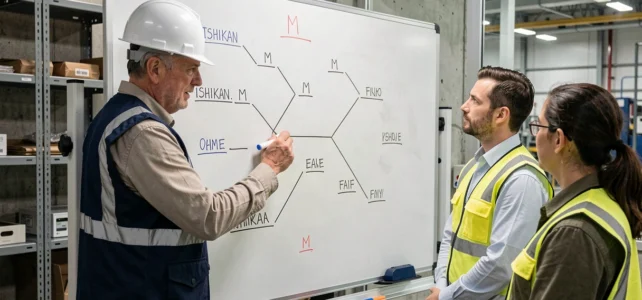
Die 5M-Methode strukturiert die Ursachenanalyse eines industriellen Problems in fünf Kategorien: Arbeitskräfte, Material, Maschinen, Methode und Umfeld. Seit den 1960er Jahren genutzt, bleibt sie eines der am häufigsten eingesetzten Werkzeuge im Qualitätsmanagement. Die Frage, die sich heute stellt, ist nicht mehr, ob sie funktioniert, sondern unter welchen Bedingungen sie nachhaltige Ergebnisse liefert und wann sie ihre Grenzen zeigt.
5M gegen 6M: Was der Übergang zu sechs Kategorien in der Analyse verändert
Mehrere aktuelle industrielle Standards betrachten nun die 6M als den Standard in der Fertigung. Die sechste Kategorie, oft als “Messung” bezeichnet, umfasst die Kontrollinstrumente, die metrologische Zuverlässigkeit und die Verzerrungen bei der Datensammlung. Ihre Abwesenheit im klassischen Modell mit fünf Zweigen schafft eine blinde Stelle, wenn ein Defekt nicht vom Produkt selbst, sondern von der Art und Weise, wie es gemessen wird, ausgeht.
| Kriterium | 5M-Modell | 6M-Modell |
|---|---|---|
| Analyse-Kategorien | Arbeitskräfte, Material, Maschinen, Methode, Umfeld | Die 5M + Messung |
| Metrologische Abdeckung | Abwesend oder in Maschinen verwässert | Dedizierte Kategorie für Sensoren, Instrumente, Kalibrierungen |
| Hauptanwendungssektoren | Lebensmittelindustrie (HACCP), Dienstleistungen, Gesundheit | Industrielle Fertigung, Automobil, Elektronik |
| Risiko einer blinden Stelle | Unidentifizierte Messverzerrung | Erhöhte Komplexität des Diagramms |
Wenn ein dimensionsbezogener Defekt trotz Korrekturmaßnahmen an Maschinen und Methode weiterhin auftritt, liegt das Problem manchmal in einem schlecht kalibrierten Sensor oder einem ungeeigneten Messprotokoll. Die Hinzufügung des Zweigs Messung verhindert, dass ein metrologisches Symptom als Produktfehler behandelt wird.
Für Teams, die bereits mit der 5M-Qualitätsmethode in ihrer klassischen Form arbeiten, erfordert der Übergang zu 6M keine umfassende Neugestaltung. Es genügt, die messbezogenen Ursachen systematisch zu isolieren, anstatt sie standardmäßig unter Maschinen abzulegen.
Ishikawa-Diagramm und Datenvalidierung: Die Falle des Brainstormings ohne Beweis
Das Fischgrätdiagramm bleibt ein leistungsfähiges visuelles Werkzeug zur Generierung von Hypothesen in Gruppen. Mehrere zwischen 2024 und 2026 veröffentlichte industrielle Leitfäden weisen auf eine Nutzung hin, die seine Reichweite verringert: Am Fischgrät stehen zu bleiben, ohne die Hypothesen mit den tatsächlichen Prozessdaten zu konfrontieren.
Das Szenario wiederholt sich in vielen Unternehmen. Ein Brainstorming-Workshop produziert ein reichhaltiges Ishikawa-Diagramm mit Dutzenden potenzieller Ursachen, die auf den fünf Zweigen verteilt sind. Das Team wählt die Ursachen aus, die am wahrscheinlichsten erscheinen, startet Korrekturmaßnahmen und stellt einige Wochen später fest, dass der Defekt weiterhin besteht.
Vom Hypothesen-Generator zur faktischen Analyse
Das Ishikawa-Diagramm sollte als Hypothesen-Generator zur Validierung fungieren, nicht als Schlussfolgerungswerkzeug. Jede auf einem Zweig identifizierte Ursache erfordert eine Überprüfung durch Daten: Maschinenprotokolle, statistische Prozesskontrollkarten (SPC), Wartungshistorien, Temperatur- oder Feuchtigkeitsaufzeichnungen.
- Eine Hypothese “Arbeitskräfte” (unzureichend geschulter Bediener) wird überprüft, indem die Fehlerrate nach Team und Position über mehrere Wochen hinweg verglichen wird
- Eine Hypothese “Umfeld” (zu variable Temperatur in der Werkstatt) wird mit den Messwerten von IoT-Sensoren oder den Daten des MES-Systems bestätigt oder widerlegt
- Eine Hypothese “Material” (nicht konformes Rohmaterial) wird getestet, indem die Lieferantenzertifikate mit den Ergebnissen der Wareneingangskontrollen verglichen werden
Diese Verknüpfung zwischen dem Ursache-Wirkungs-Diagramm und der Datensammlung verwandelt eine Gruppenübung in einen messbaren Verbesserungsprozess. Ohne Daten produziert das Fischgrät Aktionspläne, die auf kollektiven Intuitionen basieren.
Häufige Fehler bei der Ursachenanalyse mit den 5M
Die meisten Artikel über die 5M-Methode beschreiben die fünf Kategorien und bieten eine Schritt-für-Schritt-Anleitung. Sie behandeln weniger die wiederkehrenden Fehler, die die Wirksamkeit des Werkzeugs im realen Kontext neutralisieren.
Ursache und Folge im Diagramm verwechseln
Das Platzieren von “hoher Ausschussquote” auf einem Zweig des Ishikawa-Diagramms entspricht dem Eintragen einer Folge unter den Ursachen. Der Fehler scheint so formuliert offensichtlich, tritt jedoch oft in weniger sichtbaren Formen auf: “unzureichende Qualität der Teile” auf dem Zweig Material beschreibt beispielsweise einen Effekt, keine verwertbare Ursache. Jeder Punkt, der auf einem Zweig eingetragen wird, muss direkt einer Korrekturmaßnahme zugeordnet werden können.
Eine Branche überladen, eine andere vernachlässigen
Teams neigen dazu, die Ursachen auf den Zweigen zu konzentrieren, die sie am besten kennen. In einer Produktionswerkstatt häuft der Zweig Maschinen Hypothesen an, während der Zweig Methode nahezu leer bleibt. Dieses Ungleichgewicht spiegelt eine Expertiseverzerrung wider, nicht die Realität des Problems.
Ein effektiver Moderator legt eine Mindestnachdenkzeit pro Zweig fest, bevor er zum nächsten übergeht. Dies zwingt das Team, Kategorien zu erkunden, die es spontan vernachlässigt hätte, insbesondere das Umfeld (Umweltbedingungen, räumliche Organisation) und die Arbeitskräfte (Fähigkeiten, Kommunikation zwischen den Positionen).
Die 5M in einen nachhaltigen Qualitätsansatz integrieren
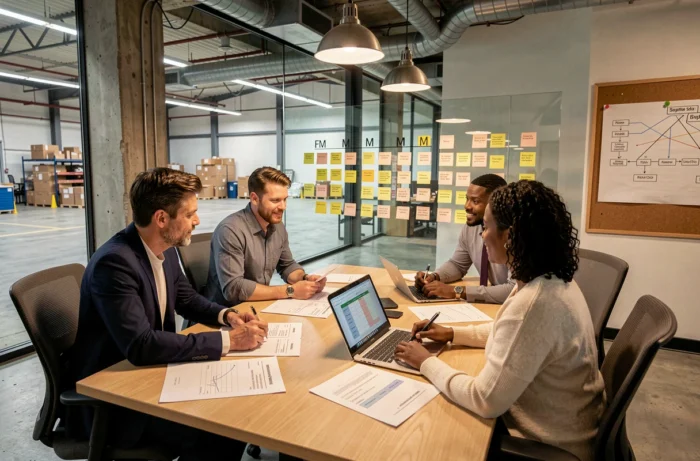
Das punktuelle Verwenden des Ishikawa-Diagramms nach einem Vorfall reicht nicht aus, um die Nichtkonformitäten nachhaltig zu reduzieren. Das Werkzeug entfaltet seinen vollen Wert, wenn es in einen kontinuierlichen Verbesserungszyklus integriert wird, gekoppelt mit anderen Analysemethoden.
Die Kombination der 5M mit den 5 Warum ermöglicht es, von der primären Ursache (die auf einem Zweig identifiziert wurde) zur Wurzelursache zu gelangen. Eine Ursache “Maschinen: schlecht eingestellt” erfordert ein erstes Warum (Einstellung nicht zu Beginn der Schicht überprüft), dann ein zweites (Checkliste fehlt), dann ein drittes (Verfahren nie formalisiert). Das Diagramm lokalisiert den Bereich, die 5 Warum graben bis zur Wurzelursache.
Unternehmen, die ihr Ishikawa-Diagramm mit einem digitalen Datensammlungssystem (MES, IoT-Sensoren, QHSE-Software) verbinden, gewinnen an Validierungsgeschwindigkeit. Anstatt auf das nächste Auftreten des Defekts zu warten, um eine Hypothese zu überprüfen, befragen sie direkt die historischen Daten des Prozesses.
Die 5M-Methode erzielt keine Ergebnisse allein durch ihre grafische Struktur. Ihr Wert hängt von der Strenge ab, mit der jede Hypothese formuliert, überprüft und von einer messbaren Aktion gefolgt wird. Ein gut konstruiertes, aber nicht genutztes Diagramm bleibt eine Gruppenübung ohne Einfluss auf die Fehlerrate.